日本語
- English
- Afrikaans
- Català
- Galego
- беларускі
- lugha ya Kiswahili
- አማርኛ
- ភាសាខ្មែរ
- ქართული
- Hausa
- Кыргыз тили
- Kurdî
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- Тоҷикӣ
- O'zbek
- Igbo
- Sundanese
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- ภาษาไทย
- Polski
- 한국어
- Malay
- বাংলা ভাষার
- हिन्दी
- Pilipino
- Türkçe
- العربية
- Indonesia
- تمل
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- Burmese
- ລາວ
- Қазақша
- Euskal
- Română
- Srpski језик
耐用年数を最大限に延ばすために回転軌道油圧モーターを選択、設置、保守するにはどうすればよいですか?
このガイドでは理論を徹底的に解説し、アプリケーションに適したモーターのサイジングから、適切な設置技術、耐用年数を最大化する日常のメンテナンス方法まで、実用的な洞察を提供します。
1. 基本的な動作原理 – 高トルクを実現する理由は何ですか?
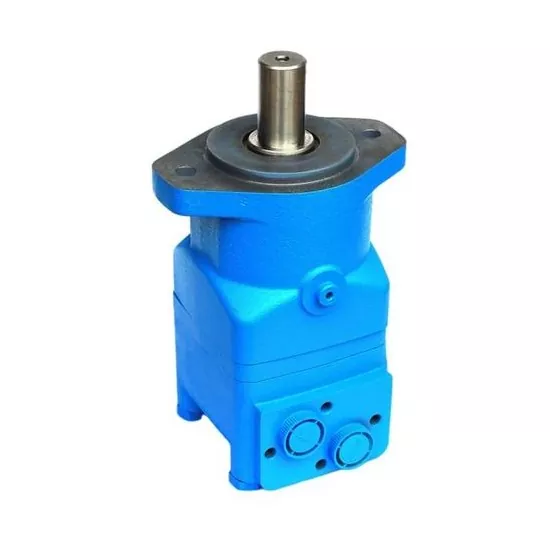
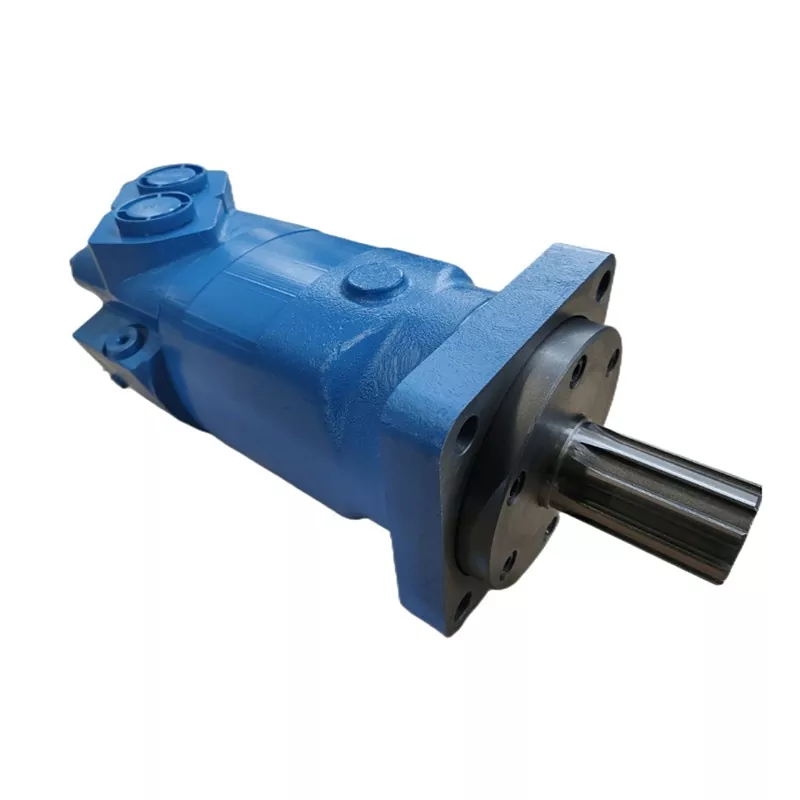
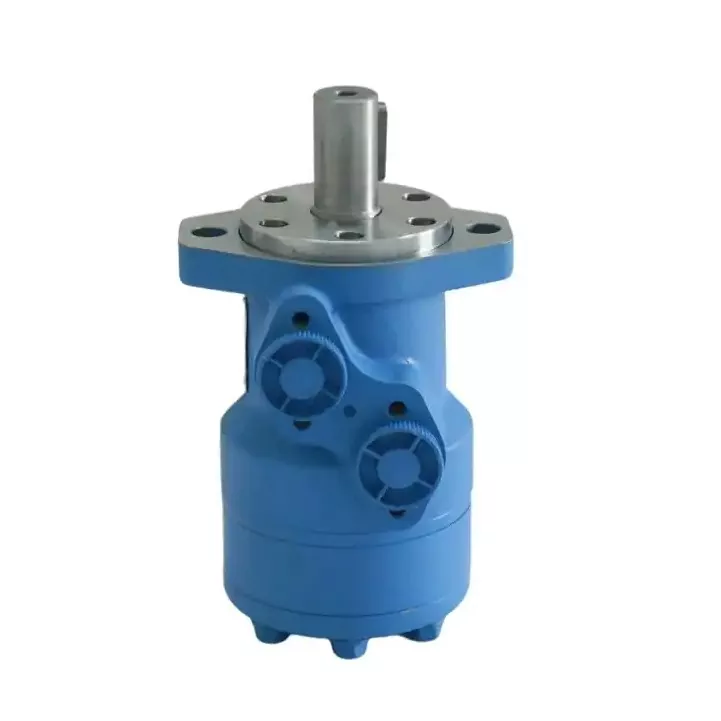
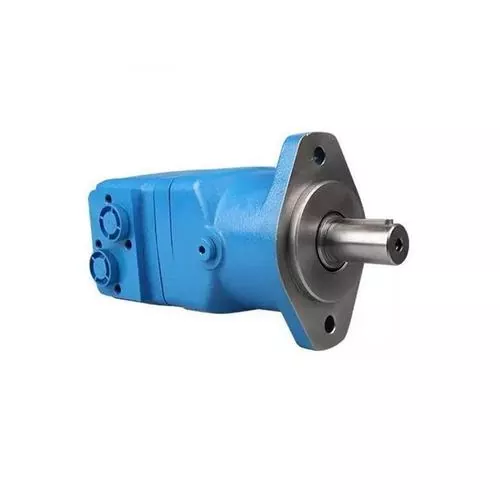
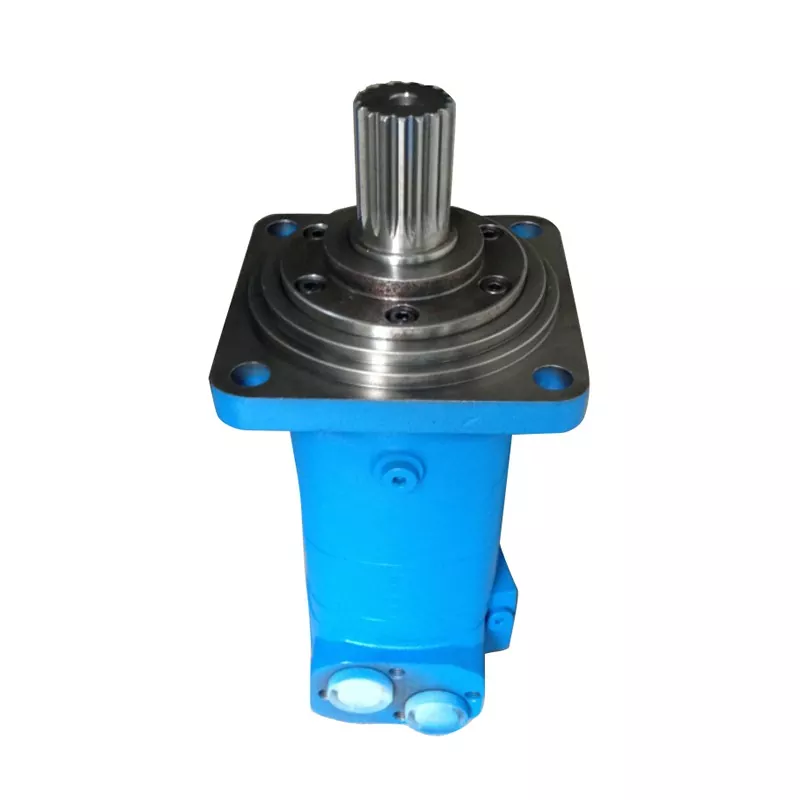
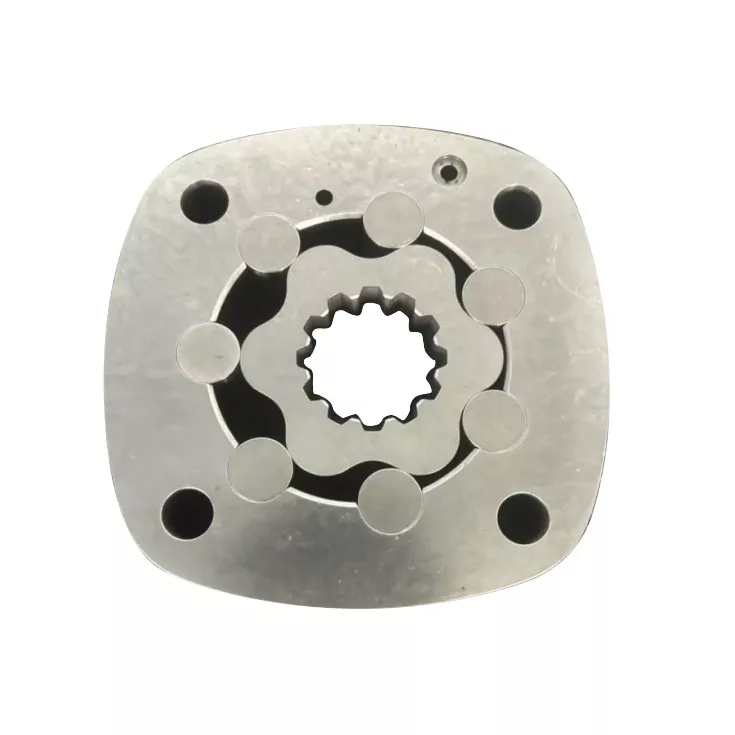
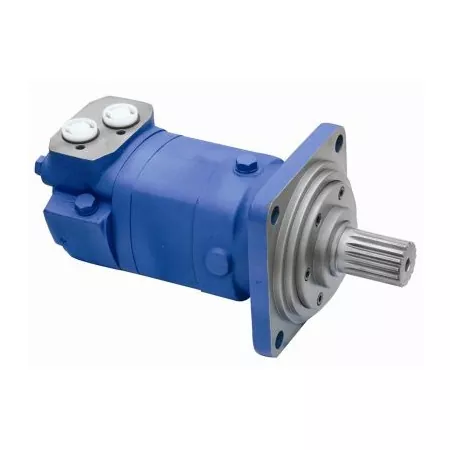
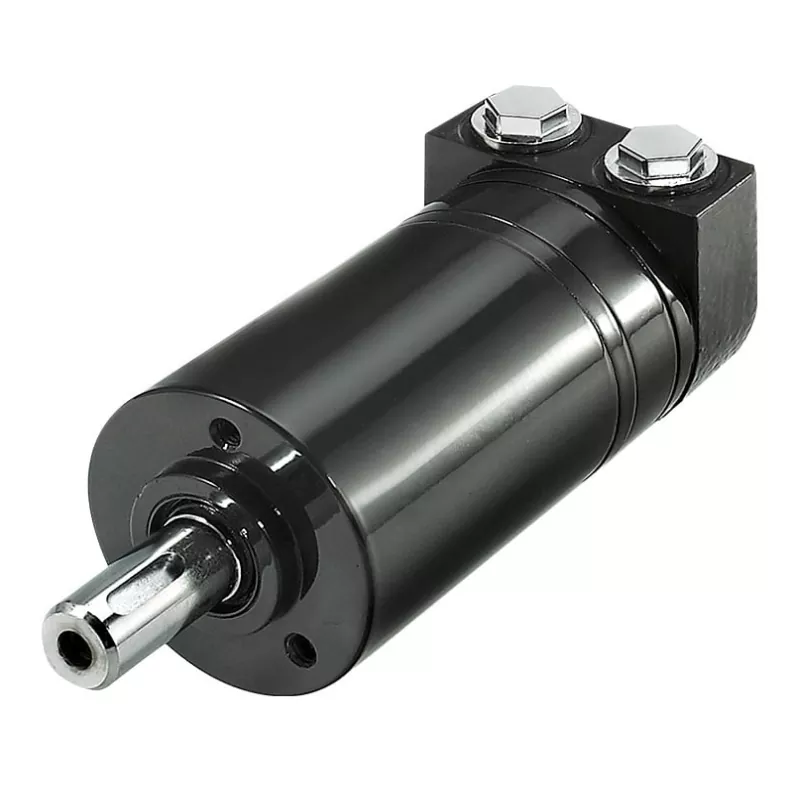
の心軌道モーターローター(外側の歯車)とステーター(内側の歯車)からなる内部噛み合い歯車セットであり、ローターの歯がステーターよりも 1 つ少ないという重要な設計ルールがあります。加圧された作動油がモーターに入ると、ローターがステーター内で軌道運動 (遊星運動) を実行します。この動きは内部の連結軸を介して出力軸に伝達され、公転運動を滑らかな回転出力に変換します。
この設計は、低速高トルク (LSHT) という決定的な利点を提供します。ベーン モーターやピストン モーターとは異なり、オービタル モーターは減速機を必要とせず、低 RPM で強力で安定したトルクを直接生成できます。これは、正確な速度制御と重負荷時の高い始動トルクが必要なアプリケーションにとって非常に有益です。
2 つの主要なステータ構成が存在します。
-
ジェロータ (ワンピース ステータ): ステータは単一の内歯ギア リングです。中程度の負荷サイクルでは経済的で信頼性が高い。
-
ゲローラー(ローラー付きステーター):ローラーまたはニードルをステーターの歯に挿入し、滑り摩擦を転がり摩擦に変換します。これにより、効率が向上し、耐衝撃性が向上し、摩耗寿命が大幅に延長されるため、過酷な高頻度の操作に最適です。
2. 実用的なサイジング – マシンに適した「心臓部」を選択する
不適切なサイズのモーターは、早期故障の最大の原因です。過小なサイズは過負荷による損傷につながります。サイズを大きくしすぎるとコストが無駄になり、システム全体の効率が低下します。次の 4 つの重要なパラメータに注目してください。
-
トルク、速度、排気量 (三角形): 排気量 (cc/rev) はトルク出力を直接決定します。排気量が大きいほど、1 回転あたりの流体量が多くなり、トルクは高くなりますが、最大速度は低くなります。排気量を選択する前に、必ず始動トルク(通常は運転トルクより高い)と必要な動作速度範囲を定義してください。メーカーの性能曲線と照合してください。極限で動作するモーターを決して選択しないでください。システムの圧力/流量プロファイルのピーク効率ゾーンを目指します。
-
システム圧力と流量: 電源ユニットの連続使用圧力と利用可能な最大流量を確認します。圧力は最大トルクを制限し、流量は達成可能な最高速度を決定します。これらをモーターの定格仕様と比較してください。モーターの最大圧力定格が、システムのピークスパイクを上回る適切な安全マージンを持っていることを確認してください (適切に設定された圧力リリーフバルブを使用してください)。
-
取り付けとシャフト荷重: ボルト パターンとフランジ サイズを超えて、出力シャフトのラジアル荷重容量が見落とされがちです。スプロケット、プーリー、またはベルトドライブをシャフトに直接取り付けている場合、重大な側面荷重が発生します。このような場合は、高耐久ベアリングを備えたモーターを選択し、メーカーのラジアル荷重定格表を参照する必要があります。これを無視すると、ベアリングの急速な故障やシールの漏れが発生します。
-
環境および特別要件: 極端な周囲温度、粉塵の多い環境、または高湿度の環境の場合は、アップグレードされたシール (バイトンまたは HNBR など) と耐食性素材を指定してください。ダイナミック ブレーキや速度検知が必要なアプリケーションの場合は、ブレーキ バルブ、タコメーター、比例制御バルブなどの統合オプションを検討してください。
3. 設置と試運転 - パフォーマンスを左右する詳細
完璧に選択されたモーターでも、取り付けが間違っているとすぐに故障する可能性があります。次の交渉の余地のない手順に従ってください。
- 正確なシャフトの位置合わせ: モーターシャフトと駆動負荷の間の絶対的な同軸位置合わせは必須です。角度または平行のミスアライメントがあると、半径方向または軸方向の力が発生し、ベアリングの寿命が大幅に短くなります。ダイヤル インジケーターまたはレーザー位置合わせツールを使用し、メーカーの公差 (通常、半径方向の振れ ≦ 0.05 mm) を厳守してください。
-
正しいポート接続: ポートの識別 – 圧力 (P)、戻り (T)、およびドレン (L) を再確認します。ドレンポートは非常に重要です。最小限の背圧 (通常は 5 ~ 10 bar 未満、仕様を参照) で個別に配管してタンクに戻す必要があります。ドレンポートを絶対にふさがないでください。すぐにシャフトシールが壊れてしまいます。
-
始動前のシステムのフラッシング: モーターを接続する前に、油圧システム全体 (ホース、バルブ、クーラー) をきれいな流体でフラッシングし、設置時に残った溶接スラグ、汚れ、または破片を除去します。セットアップ中に混入した汚染物質は、早期摩耗の主な原因です。
-
初期慣らし手順: 新品または再構築されたモーターの場合、全負荷運転の前にユニットを定格負荷の 30~50% で約 30~60 分間運転します。これにより、内歯車と軸受のかみ合いが適切になり、内部すきまが安定し、長期耐久性が大幅に向上します。
4. 日常のメンテナンスと迅速な故障診断
黄金律を忘れないでください。油圧モーターの故障の 90% は、流体の汚染または不適切な流体温度に遡ります。メンテナンスはオプションではありません。メンテナンスは機器の生命線です。
体液管理 – 最優先事項:
-
清浄度: 固体粒子は研磨剤として作用し、精密に加工されたローターとステーターのペアを摩耗させます。これにより、内部漏れが増加し、体積効率が低下し、トルクが低下します。 ISO 4406 18/16/13 以上の清浄度レベルを目標にし、戻りライン フィルターを定期的に検査/交換します。フィルターハウジングの差圧インジケーターを使用してください。
-
粘度と温度: 最適な粘度範囲は 50°C で 20 ~ 43 cSt です。連続使用の場合は、油の温度を 60°C 未満に維持してください。ピークであっても 85°C を超えることはありません。高温によりオイルが薄まり、潤滑性が低下し、シールの劣化が促進されます。低温では粘性抵抗が増加し、キャビテーションが発生し、始動が鈍くなります。必要に応じて温度計やクーラーを設置してください。
-
液体タイプを決して混合しないでください: エンジンオイルを作動油の代わりに使用しないでください。それらの追加パッケージには互換性がありません。混合すると、シールの膨張、発泡、ワニスの付着、および致命的な故障が発生する可能性があります。常に OEM が推奨するグレードの油圧作動油を使用してください。
簡易故障診断表
| 症状 | 考えられる根本原因 | 是正措置 |
|---|---|---|
| 速度が不安定/ジャーク/クロール | 1. 流体中の空気の混入 2. 一貫性のない供給流量 3. 内部漏れ過多(ギアの磨耗) | 1. 吸引ラインに漏れがないか確認し、空気を抜きます 2. ポンプとリリーフバルブに変動がないか点検します。 3. 漏れテストを実行します。摩耗した場合は再構築または交換する |
| トルクの損失/負荷を駆動できない | 1. システム圧力が低すぎる 2. 内部バイパス (ローター/ステーターの摩耗) | 1.リリーフバルブの設定とポンプ出力を確認してください 2. ケースのドレン流量を測定します – 流量が多い場合は摩耗を示します |
| 外部油漏れ | 1. シャフトシールの老朽化または損傷 2. ドレンラインの背圧が高すぎる 3. 取付ボルトの緩み | 1. シールを正しいタイプと交換します。 2. 排水ラインの詰まりを解消し、制限がないか確認します 3. ボルトを仕様に合わせて締め直します |
| 異音・振動 | 1. ミスアライメントまたは緩い結合 2. 流体の粘度が高すぎる / エアレーション | 1. シャフトを再調整し、接続を締めます 2. 油温とサクションストレーナの確認 |
スケジュールされたヘルスチェック
これらを予防保守計画に組み込みます。
-
毎週: 外部ケーシングの温度を確認し (赤外線温度計を使用)、異常なノッキングや鳴き声に耳を傾けます。
-
毎月: すべてのホース継手とシールに滲みがないか検査します。
-
四半期ごと: オイルのサンプルを採取し、分光分析に送ります。鉄、銅、またはシリコンの粒子レベルの上昇は、パフォーマンスが目に見えて低下するずっと前に、内部摩耗の早期警告サインです。
ロータリー軌道油圧モーター正しく扱えば、丈夫で信頼できる主力製品となります。成功は 3 つの柱にあります。現実世界の負荷プロファイルに合わせて正確にサイジングすること、外科的精度で設置すること、そして交渉の余地のない分野として体液の健康を維持することです。疑問がある場合は、常にメーカーの特定の性能曲線とサービス間隔を参照してください。また、複雑なデューティ サイクルやカスタム統合については、ためらうことなくメーカーのアプリケーション エンジニアに協力してもらいます。
詳細なラジアル荷重の計算、統合されたバルブの選択、高温シーリングのオプションなど、特定の側面についてさらに詳しい説明が必要な場合は、お知らせください。詳しく説明させていただきます。
関連ニュース
メッセージを残してください